 EN
تصميم قوالب الحقن لإنتاج خالٍ من العيوب
يُعَدّ حقن البلاستيك عملية تصنيع رئيسية تُستخدم لإنتاج العديد من المنتجات اليومية، بدءًا من الأغراض المنزلية والتغليف ووصولًا إلى مكونات السيارات والأجزاء الصناعية. وفي شركة شينتشو، ندرك أن تصميم قالب حقن فعّال يتطلب تخطيطًا دقيقًا وانتباهًا شديدًا للتفاصيل. وقد يؤدي القالب المصمم بشكل رديء إلى ظهور عيوب في المنتجات النهائية، ما يسبب هدر المواد وتأخّر الإنتاج وارتفاع التكاليف وعدم انتظام الجودة.
يمكن غالبًا الوقاية من المشكلات الشائعة مثل الالتواء وحبس الهواء والانسكاب (فلش) والأسطح غير المتجانسة والاختلافات الأبعادية عبر التصميم السليم للقالب والتحكم في العملية. وبفهم أسباب هذه المشكلات وتطبيق الحلول المناسبة لها، يستطيع المصنعون تحسين كفاءة الإنتاج وإنتاج منتجات تفي باستمرار بمتطلبات العملاء.
تحديد مشكلات تصميم قوالب الحقن وإصلاحها
يُعَدُّ تحديد مشاكل تصميم القالب خطوةً هامةً نحو تحسين جودة صب الحقن. فبعض العيوب واضحةٌ للعين بسهولة، بينما قد تتطلب أخرى فحصاً مفصّلاً واختباراتٍ دقيقة. ومن العلامات الشائعة لمشاكل القالب: الأسطح غير المتجانسة، والفقاعات الهوائية، والالتواء، وعدم الاتساق في الأبعاد، والمنتجات التي لا تتناسق مع بعضها بشكلٍ صحيح. ويُعَدُّ الالتواء إحدى المشكلات الشائعة. فقد يحدث الالتواء عندما تبرد مناطق مختلفة من المنتج المصبوغ بمعدات الحقن بمعدلاتٍ مختلفة. وعندما ينكمش البلاستيك أثناء التبريد، فإن اختلاف درجات الحرارة يؤدي إلى انحناء المنتج أو تغيّر شكله. ومن الطرق المتبعة لمعالجة هذه المشكلة تحسين نظام التبريد. فالقنوات المبرِّدة المُركَّبة في المواضع المناسبة تساعد على توزيع الحرارة بشكلٍ أكثر انتظاماً في جميع أجزاء القالب.
عيب شائع آخر هو اللمعان. ويحدث اللمعان عندما يتسرب البلاستيك الزائد عبر خط الفصل أو عبر فراغات أخرى في القالب. وقد يحدث ذلك عندما لا يُغلَق القالب بشكلٍ صحيح، أو عندما تكون قوة التثبيت غير كافية، أو عندما تتضرَّر أسطح القالب أو لا تكون مُرتَّبةً بدقة. ويمكن تقليل اللمعان من خلال فحص محاذاة القالب، والحفاظ على أسطح خط الفصل، وضمان توافر قوة تثبيت كافية.
يمكن أن تُسبِّب فتحات التهوية أيضًا مشاكل أثناء صب الحقن. وعندما يعلق الهواء داخل تجويف القالب، فقد يؤدي ذلك إلى ظهور فقاعات أو علامات احتراق أو ملء غير كامل أو مناطق ضعيفة. وتسمح عملية التهوية المناسبة بخروج الهواء المحبوس عند دخول البلاستيك المنصهر إلى التجويف. ولذلك، يجب أخذ مواقع الفتحات في الاعتبار بدقة أثناء تصميم القالب. كما أن اختبار القوالب قبل الإنتاج الكامل طريقة فعَّالة أخرى لاكتشاف المشكلات المحتملة. إذ يتيح التشغيل التجريبي للمصنِّعين فحص طريقة ملء المادة للتجويف، وكيفية تبريد المنتج، وما إذا كانت القطعة المُنتَجة تفي بالأبعاد المطلوبة. ويمكن بعد ذلك إصلاح أي مشكلات تظهر أثناء الاختبار قبل بدء الإنتاج على نطاق واسع. والتفتيش الدوري قبعات تشكيل بالحقن والصيانة الدورية مهمان بنفس القدر. فالارتداء والتآكل وأضرار السطوح ومشاكل المحاذاة قد تؤثِّر تدريجيًّا على جودة المنتج. وبفحص القوالب بانتظام وإصلاح المشكلات مبكرًا، يستطيع المصنِّعون تقليل انقطاعات الإنتاج غير المتوقَّعة والحفاظ على نتائج متسقة.
كيفية منع المشكلات الشائعة في تصميم قوالب الحقن؟
يُعَدُّ منع مشاكل القوالب عمومًا أكثر كفاءةً من إصلاح العيوب بعد تصنيع المنتجات بالفعل. ويجب أن يراعي التصميم الجيد للقالب، قبل بدء الإنتاج، عوامل مثل تدفُّق المادة، والتبريد، والتهوية، وإخراج القطعة، والانكماش، ومتانة القالب. ومن المشكلات الشائعة عدم انتظام عملية التبريد. ولذلك، يجب تصميم قنوات التبريد لتوفير تحكُّمٍ متسقٍ في درجة الحرارة عبر القالب بأكمله. فإذا برد قسمٌ ما من القالب بشكلٍ أسرعَ بكثيرٍ من القسم الآخر، فقد تتعرَّض القطعة المُحقونة لإجهادات داخلية أو تشوهات. ويمكن لنظام تبريد متوازن أن يساعد في الحدِّ من هذه المشكلات وتحسين الاتساق الأبعادي. كما تؤثِّر عملية اختيار المادة أيضًا في تصميم القالب. فلدى البلاستيكات المختلفة خصائص تدفُّقٍ مختلفة، ومعدلات انكماشٍ مختلفة، ودرجات حرارة انصهارٍ مختلفة، وسلوكيات تبريدٍ مختلفة. ويجب على المصمِّمين فهم هذه الخصائص عند إنشاء القالب. وقد يتطلَّب ذلك تعديل أبعاد القالب لمراعاة الانكماش المتوقَّع للمادة، بحيث تصل القطعة النهائية إلى الأبعاد المطلوبة. وتشكِّل زوايا السحب (Draft Angles) ميزةً تصميميةً مفيدةً أخرى. إذ تتيح زاوية السحب فصلَ القطعة المُحقونة عن القالب بسهولةٍ أكبر. وفي حال غياب زاوية سحب كافية، قد تلتصق القطعة بسطح القالب أثناء عملية الإخراج، ما قد يؤدي إلى ظهور خدوش أو تشوهات أو تلفٍ في القطعة. وبإدراج زوايا سحب مناسبة، يمكن جعل عملية الإخراج أكثر سلاسةً وتقليل المشكلات الإنتاجية.
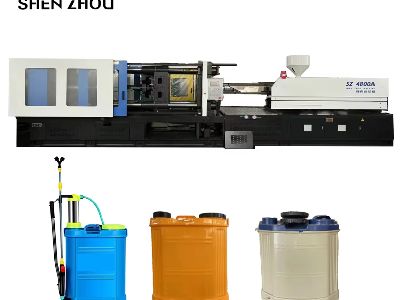
يجب أيضًا تصميم نظام البوابة والقناة بعنايةٍ فائقة. وتتحكم هذه العناصر في كيفية دخول البلاستيك المنصهر إلى تجويف القالب وحركته داخله. وقد يؤدي التصميم الرديء لتدفق المادة إلى امتلاءٍ غير كاملٍ، أو خطوط لحام، أو أسطح غير متجانسة، أو تعبئة غير متسقة. ويساعد نظام التدفق المصمم بشكلٍ سليمٍ على توزيع المادة بكفاءةٍ أعلى. كما يجب تضمين نظام تهوية في المواقع المناسبة. فقد تمنع الهواء المحبوس من امتلاء التجويف بالشكل الصحيح، وقد يتسبب في عيوبٍ مرئية. وتسمح الفتحات التهوية المناسبة للهواء والغازات بالخروج مع منع تسرب المادة بشكلٍ مفرط. جهاز حقن يُعَدُّ التَّوافُقُ والثَّبْتُ متساويَي الأهميَّة. ويجب أن يلتقي نصفي القالب بدقةٍ أثناء الإنتاج. فإذا كانا غير مُتَوافِقَيْن، فقد يظهر في المنتج النهائي مشاكل في الأبعاد أو تَشَكُّلٌ مفرطٌ للحافة الزائدة (فلَش). ويمكن أن يساعد الصيانة الدورية في الحفاظ على القالب في حالة تشغيلٍ سليمة. وفي شركة شينتشو، يُسهم الاهتمام الدقيق بتصميم القوالب والتبريد وسلوك المواد والتهوية والصيانة في مساعدة المصنِّعين على منع العيوب الشائعة. وباتخاذ هذه الخطوات قبل الإنتاج وأثناءه، يمكن تحسين الكفاءة وتقليل الهدر غير الضروري.
كيف نضمن جودة المنتج باستمرار؟
يبدأ ضمان جودة المنتج المتسقة بفهمٍ واضحٍ لمتطلبات المنتج النهائي. وقبل تصميم قالب الحقن، يجب على المصنّعين تحديد الأبعاد المطلوبة والشكل ونهاية السطح والمادة والتسامحات والخصائص الوظيفية. وتُشكّل هذه المتطلبات الأساس لتطوير قالب مناسب. ويمكن لبرامج تصميم القوالب وأدوات تحليل التعبئة مساعدة المصمّمين على فهم كيفية تدفّق البلاستيك المنصهر داخل التجويف. كما يمكن للمحاكاة اكتشاف المشكلات المحتملة في التعبئة قبل إنتاج القالب الفعلي. فإذا أظهر التحليل مناطق ذات تدفّق ضعيف أو ضغط زائد، فيمكن للمصمّمين تعديل موقع البوابات ونظام القنوات وسمك الجدران أو الخصائص الأخرى. ويجب أيضًا تحليل نظام التبريد بدقة. فالتبريد المتسق يساعد في التحكم بالانكماش وتقليل الالتواء. أما قنوات التبريد فيجب أن توضع وفق هندسة المنتج بحيث يُزال الحرارة بكفاءة من مختلف مناطق القالب. وتشكّل الاختبارات خطوةً أخرى مهمةً في ضبط الجودة. فقبل البدء بتشغيل إنتاجي واسع النطاق، يمكن للمصنّعين إجراء صب تجريبي لتقييم القطع النهائية. ويمكن مقارنة القياسات مع المواصفات المطلوبة لتحديد ما إذا كانت هناك حاجة إلى تعديلات. ويجب أن يستمر الفحص طوال دورة الإنتاج. فيمكن للمُشغلين مراقبة الأبعاد المهمة ومظهر السطح والوزن وخصائص المنتج الأخرى. وإذا لوحظ تغيّر تدريجي، فقد يشير ذلك إلى تآكل القالب أو تنوّع في العملية أو مشكلةٍ أخرى تتطلب انتباهاً. كما أن صيانة القالب ضروريةٌ لتحقيق الثبات على المدى الطويل. إذ قد يتسبّب التشغيل المتكرر في تآكل أسطح القالب ومكوّنات القاذف وأنظمة التوجيه وغيرها من الأجزاء. فإذا لم تُصان هذه المكونات، فقد تنخفض جودة المنتج تدريجياً. أما التنظيف المنتظم والتشحيم والفحص والإصلاح فيمكن أن يمدّدا عمر القالب التشغيلي ويدعما استقرار الإنتاج. ويجب أيضاً الحفاظ على ثبات معايير الإنتاج. فضغط الحقن وسرعة الحقن ودرجة حرارة المصهور ودرجة حرارة القالب وزمن التبريد وضغط التثبيت كلّها عوامل تؤثر في المنتج النهائي. والحفاظ على ثبات هذه الظروف يساعد في تقليل التباين بين دورات الإنتاج. وبدمج موردو آلات تشكيل بالحقن التصميم، والمحاكاة، والاختبار، والتفتيش، والصيانة، والتحكم في العمليات؛ يمكن لشركة شينتشو مساعدة المصنّعين على تحقيق نتائج أكثر اتساقاً في صب الحقن وتقليل خطر حدوث عيوب.
أين يمكن توريد قوالب الصب بالحقن عالية الجودة؟
يُعَدُّ اختيار شركة تصنيع قوالب الصب بالحقن المناسبة قراراً مهماً للشركات التي تسعى إلى إنتاجٍ موثوقٍ ونوعية منتجاتٍ متسقة. ويجب أن يُصمَّم القالب عالي الجودة وفقاً لمتطلبات المنتج، وأن يُصنع باستخدام مواد مناسبة وعمليات تشغيل دقيقة.
ويُعَدُّ الخبرة التي تمتلكها الشركة المصنِّعة أحد أول العوامل التي يجب أخذها في الاعتبار. فالمصنِّع ذو الخبرة في مجال قوالب الصب بالحقن يكون أكثر قدرةً على فهم التحديات الشائعة في هذا المجال، وعلى تقديم حلول عملية. كما يُوصى بمراجعة المشاريع السابقة التي نفَّذتها الشركة والمدى الذي تصل إليه قدراتها الإنتاجية.
يجب أيضًا تقييم جودة المادة. فقوالب الحقن تتعرَّض لدورات متكرِّرة من التسخين والتبريد والضغط والحركات الميكانيكية. ويمكن أن تساعد المواد المتينة في الحفاظ على أبعاد القالب وأدائه خلال العديد من دورات الإنتاج. ويعتمد اختيار المادة المناسبة على عوامل مثل حجم الإنتاج، ومادة البلاستيك المستخدمة، وهندسة المنتج، والعمر المتوقَّع للقالب. كما يُعد التشغيل الدقيق عاملاً آخر مهمًّا. فتجويفات القالب، واللُّبّ، وأسطح الفصل، والمكونات التوجيهية، والميزات الأخرى يجب تصنيعها بدقة عالية. فالخطأ البسيط جدًّا في الأبعاد قد يؤثِّر في جودة المنتج النهائي. وبإمكان المصنِّعين الذين يمتلكون معدات التصنيع باستخدام الحاسوب (CNC) ومعدات الفحص المناسبة الحفاظ على تحكُّمٍ أدق في أبعاد القوالب.
يُعَدُّ التواصل بين المشتري وشركة تصنيع القوالب متساوياً في الأهمية. ويجب مناقشة رسومات المنتج، ومواصفات المادة، والتسامح المسموح به، وحجم الإنتاج، ومتطلبات السطح، والمعلومات الفنية الأخرى بوضوحٍ قبل بدء التصنيع. ويساعد التواصل الواضح على منع سوء الفهم ويقلل احتمال إجراء تعديلات مكلفة لاحقاً. كما ينبغي أن تشمل عملية الشراء ضوابط الجودة. ويمكن للمشترين أن يسألوا عن طريقة فحص الشركة للقوالب وما إذا كانت تشمل الإنتاج التجريبي أم لا. إذ قد يكشف اختبار القالب قبل الإنتاج الكامل عن مشاكل محتملة تتعلق بالتعبئة أو التبريد أو طرد القطعة أو أبعاد المنتج. وقد تكون القوالب المخصصة للحقن خياراً جيداً عندما لا تفي القوالب القياسية بالمتطلبات الخاصة للمنتج. وعلى الرغم من أن أدوات التصنيع المخصصة قد تتطلب استثماراً أولياً أعلى، فإن القالب المصمم تصميماً سليماً يمكن أن يقلل العيوب، ويعزز كفاءة الإنتاج، ويحد من الهدر على المدى الطويل.
في شركة شينتشو، يُمكن أن يساعد التركيز على تصميم القوالب بدقة، والتصنيع الدقيق، وفحص الجودة، والتواصل الموثوق به العملاء في تحقيق نتائج إنتاجٍ أفضل. فقوالب الحقن المصمَّمة جيِّدًا لا تدعم جودة المنتج فحسب، بل يمكنها أيضًا تحسين كفاءة الإنتاج وتقليل التكاليف غير الضرورية. وبشكل عام، فإن الوقاية من مشكلات تصميم قوالب الحقن تتطلب الانتباه إلى كل مرحلة من مراحل عملية التصنيع. فالتدفئة المناسبة، والتهوية، واختيار المواد، وزوايا السحب، وتصميم تدفق المادة، ومحاذاة القالب، والاختبار، والصيانة — كلُّها عوامل تساهم في إنتاجٍ موثوقٍ. وبتحديد المشكلات المحتملة مبكرًا والعمل مع مصنِّع قوالب ذي خبرة، يمكن للشركات تقليل العيوب وإنتاج منتجات متسقة عالية الجودة.