 EN
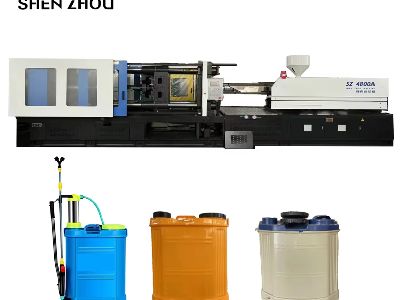
Кыйынчылыксыз өндүрүш үчүн инжекциялык калыптарды долбоорлоо
Инжекциялык калыптоо – бул үй-бүлөлүк заттардан, орнотуулардан автомобиль компоненттерине жана өнөрөттүк бөлүктөрдөн турган көптөгөн күндөлүк өнүмдөрдү өндүрүү үчүн колдонулган негизги өндүрүш процесси. SHENZHOU компаниясында инжекциялык калыптарды тиешелүү долбоорлоо үчүн чыңдап пландоо жана деталдарга көңүл бургуу керек экенин түшүнөбүз. Жаман долбоорлонгон калып аякташкан өнүмдөрдө кыйынчылыктарды тудурат, бул материалдардын чачыранышына, өндүрүштүн кечигүүсүнө, чыгымдардын көбөйүшүнө жана сапаттын турмуштук болуп калышына алып келет.
Бүркүтүлүү, аба кармалышы, чырык, бирдей эмес беттер жана өлчөмдөрдүн өзгөрүшү сыяктуу жалпы кыйынчылыктарды калыптарды туура долбоорлоо жана процесс контролю аркылуу көпчүлүк учурда алдын ала болтургууга болот. Бул кыйынчылыктардын себептерин түшүнүп, ыңгайлуу чечимдерди колдонуу аркылуу өндүрүштүн эффективдүүлүгүн жогорулатууга жана клиенттердин талаптарын туруктуу түрдө кошумча толуктогон өнүмдөрдү өндүрүүгө болот.
Инжекциялык калыптарды долбоорлоодогу кыйынчылыктарды аныктоо жана түзөтүү
Калыптын долбоорундагы кемчиликтерди аныктоо – инжектилген калыпка коюу сапатын жакшыртууга чабаргыч кадам. Кээ бир кемчиликтерди байкаруу оңой, башкалары болсо терең текшерүү жана сыноолорду талап кылат. Калыптын кемчиликтеринин жалпы белгилери: беттин тегизсиздиги, аба кууптары, буркулуу, өлчөмдөрдүн тураалыгынын жоктугу жана буюмдардын бир-бирине туура келбөөсү. Буркулуу – бул жалпы кездешүүчү кемчилик. Буркулуу калыпка коюлган буюмдун айрым бөлүктөрү артка чагылганда артка чагылган температурада суутуу учурунда пайда болот. Пластик суутканда жыйланганда, бирдей эмес температура буюмдун ийлип же формасын өзгөртүп жиберүүгө алып келет. Бул кемчиликти чечүүнүн бир ыкмасы – суутуу системасын жакшыртуу. Туура орнотулган суутуу каналдары калыптын ичинде температураны бирдей таратууга жардам берет.
Башка жалпы кемчилик — чыгып калган пластик. Бул кемчилик форманын бөлүнүш сызыгынан же форманын башка щельдеринен ашыкча пластик чыгып калганда пайда болот. Форма туура жабылбаганда, кысуу күчү жетишсиз болгондо же форманын беттери зыянга учураганда же туура тургузулбаганда бул кемчилик пайда болушу мүмкүн. Форманын беттеринин туура тургузулушун текшерүү, бөлүнүш беттерин сактоо жана жетишсиз эмес кысуу күчүн камсыз кылуу чыгып калган пластикти азайтууга жардам берет.
Hawa tuutkalary koldonulgan moldoondoo daa problemalarды тудурат. Moldoondun ичине кирген газ булачык, күйгөн издер, толук толбогон жерлер же бузулган аймактарды тудурат. Тиешелүү вентиляция аркылуу кызган пластик кабыкчага киргенде калган газ чыгып кетет. Ошондуктан вентиляциянын орду moldoондун долбоорлоосунда терең ойлонуп белгиленет. Толук өндүрүштөн мурун moldoонду сынап көрүү да потенциалдуу проблемаларды аныктоо үчүн тиешелүү ыкма. Сынап көрүү аркылуу өндүрүшчүлөр материалдын кабыкчага кандай толгонун, продукт канча узак убакытта сууганын жана даяр буюм талап кылынган өлчөмдөрдү камтып жатканын баалай алат. Сынап көрүүдө табылган кандайдыр бир проблемалар чоң көлөмдүү өндүрүш башталганга чейин түзөтүлөт. Даамыт жеке түрлөгө кабыржалары жана текшерүү дагы ошончолук маанилүү. Жомоктонуу, коррозия, бузулган беттер жана орнотуу маселелери постепенно продукт сапатына таасир этет. Моделдерди мезгил-мезгил текшерүү жана проблемаларды эрте түзөтүү аркылуу өндүрүшчүлөр күтүлбөгөн өндүрүш токтотулуштарын азайтат жана туруктуу натыйжаларды камсыз кылат.
Кандай кылып жалпы инъекциялоо калыбынын долбоорлоо маселелеринен сактанууга болот?
Калыптардын көйгөйлөрүн алдын ала болтурган ыкма, продукциянын чыгарылгандан кийинки тапшырылган кемчиликтерин түзөтүүдөн жалпысынан эффективдүүрөк. Жакшы долбоорлонгон калыпта материалдын агышы, суутуруу, шамалдатуу, бөлүктүн чыгарылышы, кысылуу жана калыптын бекемдиги сыяктуу факторлорду өндүрүш башталганга чейин эсепке алуу керек. Кеңири таралган көйгөйлөрдүн бири – бирдей суутуруу эмес. Суутуруу каналдары калыптын бардык бөлүгүндө бирдей температура контролун камсыз кылуу үчүн долбоорлонгон болушу керек. Эгер бир бөлүгү башка бөлүгүнө караганда көп ирээт суутурса, калыпталган продукция ичинде ичке керне же деформация пайда болушу мүмкүн. Балансталган суутуруу системасы бул көйгөйлөрдү азайтып, өлчөмдүк тактыкты жакшыртабыз. Материалдын тандалышы да калыптын долбоорун таасир этет. Ар түрлүү пластиктердин агышы, кысылуу коэффициенти, эрүү температурасы жана суутуруу ылдамдыгы өзгөчө. Дизайнерлер калыпты түзгөндө бул касиеттерди түшүнүшү керек. Калыптын өлчөмдөрү күтүлгөн материалдын кысылуусун эсепке алып, акыркы продукция талап кылынган өлчөмгө жетишип турганын камсыз кылуу үчүн түзүлүшү мүмкүн. Чыгаруу бурчу – башка бир полездуу долбоорлоо белгиси. Чыгаруу бурчу калыпталган продукцияны калыптан оңой ажыратууга мүмкүндүк берет. Жетиштүү чыгаруу бурчу жок болсо, продукция чыгаруу убактысында калыптын бетине жабышып калышы мүмкүн. Бул царапаларды, деформацияны же бөлүктүн бузулушун түзүшү мүмкүн. Тиешелүү чыгаруу бурчтарын кошуу чыгаруу процессин жөнөкөйлөт жана өндүрүштөгү көйгөйлөрдү азайтат.
Дарбаза жана башкаруу системасын да талап кылып турган түрдө долбоорлоо керек. Бул функциялар эриген пластмассаның калыптын ичине киргизилүүсүн жана анын ичинде жылдырылуусун контролдойт. Жаман агым долбоору толук толтурулбаган, тигилген сызыктар, бирдей эмес беттер же тургузулган материалдын бирдей эмес таркап калышына алып келет. Туура долбоорлонгон агым системасы материалды тиешелүү түрдө таркатат. Вентиляция да ыңгайлуу жерлерге киргизилүү керек. Калыптын ичинде калган аба калыпты туура толтурууга тоскоолдук кылат жана көрүнүп турган кемчиликтерге алып келет. Туура вентиляция абаны жана газдарды чыгарып салат, бирок материалдын ашыкча чыгып кетүүсүн болтурат. чыктыруу формачы алып баруу жана бекемдөө бирдей маанилүү. Эки калып жарымы өндүрүштө так турганда түшүшү керек. Алар туура турбаса, даярдагы продукт өлчөмдүк кылчыгынан же ашыкча чыгыштан улам кемчиликке учурайт. Регулярдуу техникалык кызмат көрсөтүү калыпты туура иштетүүгө жардам берет. SHENZHOU компаниясында калыптын долбоорлоосуна, суутуруу системасына, материалдын өзгөрүшүнө, аба чыгарууга жана техникалык кызмат көрсөтүүгө көңүл буруу өндүрүштө кездешүүчү кемчиликтерди болтуроого жардам берет. Бул чараларды өндүрүштүн башында жана урматында колдонуу эффективдүүлүктү жогорулатат жана керексиз чыгымдарды азайтат.
Туруктуу продукт сапатын кандай камсыз кылууга болот?
Туруктуу өнүм сапаты аяккы өнүмдүн талаптарын так түшүнүүдөн башталат. Инъекциялык калыпты долбоорлоодон мурун, өндүрүүчүлөр талап кылынган өлчөмдөрдү, форманы, беттин жылгыздуулугун, материалды, чегерүүлөрдү жана функционалдык белгилерди аныктап алышы керек. Бул талаптар туруктуу калып долбоорлоонун негизин түзөт. Калып долбоорлоо программалары жана толтуруу анализдөө куралдары долбоорчуларга эрүүшкөн пластиктин көпчүлүк ичинде кандай жылгызатын түшүнүүгө жардам берет. Симуляция физикалык калып чыгарылганга чейин мүмкүн болгон толтуруу проблемаларын аныктоого мүмкүндүк берет. Эгерде анализ жаман агым же ашыкча басым бар аймактарды көрсөтсө, долбоорчулар киргизүү орду, канал системасы, кабык топурактыгы же башка белгилерди өзгөртө алышат. Суутуу системасы да талашылышы керек. Туруктуу суутуу чапташтырууну контролдоого жана бүркүлүштү азайтат. Суутуу каналдары өнүмдүн геометриясына негизделген түрдө орнотулушу керек, анда жылуулук калыптын ар кандай аймактарынан эффективдүү түрдө алынышы мүмкүн. Сыноо дагы бир маанилүү сапатты контролдоо этапы. Ири өндүрүш циклини баштаганга чейин, өндүрүүчүлөр аяккы бөлүктөрдү баалоо үчүн сыноо өндүрүшүн өткөрө алышат. Өлчөмдөр талап кылынган техникалык шарттар менен салыштырылып, түзөтүүлөр керекчилиги аныкталат. Техникалык текшерүү өндүрүш боюнча улантылат. Операторлор маанилүү өлчөмдөрдү, беттин көрүнүшүн, салмагын жана башка өнүмдүн белгилерин көзөмөлдөй алышат. Эгерде постепалдуу өзгөрүү байкалса, бул калыптын тозушу, процесс өзгөрүшү же башка көңүл буруу талап кылган маселе болушу мүмкүн. Калыптын карауу да узак мөөнөттүү туруктуулук үчүн маанилүү. Кайталанган өндүрүш калыптын беттерин, чыгаруу компоненттерин, башкаруу системаларын жана башка бөлүктөрдүн тозушуна алып келет. Эгерде бул компоненттер караууго алынбаса, өнүмдүн сапаты постепалдуу төмөндөй ала турат. Регулярдуу тазалоо, майлануу, текшерүү жана ремонт калыптын пайдалануу мөөнөтүн узартат жана туруктуу өндүрүштү колдойт. Өндүрүш параметрлери да туруктуу болушу керек. Инъекциялык басым, инъекциялык ылдамдык, эрүү температурасы, калып температурасы, суутуу убактысы жана басымды кармоо аяккы өнүмдү таасирлейт. Бул шарттарды контролдоо өндүрүш циклдери ортосундагы айырмачылыкты азайтат. Натыйжалуу инъекциондук формалоо машинасын көрсөткүчтөр дизайн, симуляция, сыноо, текшерүү, кызмат көрсөтүү жана үндөштүрүү процесси. SHENZHOU өндүрүшчүлөрдүн инжекциялык формалоо натыйжаларын бирдей кылууга жана кемчиликтердин пайда болуу коркунучун төмөндөтүүгө жардам берет.
Жогорку сапаттуу инжекциялык формаларды кайда сатып алууга болот?
Сенарлык өндүрүш жана туруктуу продукт сапатын камсыз кылуу үчүн туура инжекциялык формаларды өндүрүүчүнү тандау – компаниялар үчүн маанилүү чечим. Жогорку сапаттуу форма продукт талаптарына ылайык түзүлүшү жана ыңгайлуу материалдардан жана так механикалык иштетүү ыкмалары менен өндүрүлүшү керек.
Биринчи карап чыгуу кереги факторлордун бири – өндүрүүчүнүн тажрыйбасы. Тажрыйбалуу форма өндүрүүчү инжекциялык формалоодо кездешүүчү жалпы кыйынчылыктарды жакшы түшүнөт жана практикалык чечимдерди сунуш кылат. Ошондой эле, өндүрүүчүнүн мурдагы долбоорлорун жана өндүрүш мүмкүнчүлүктөрүн караш полездуу.
Материалдын сапасын да баалоо керек. Куймалар ысыктык, сууктук, басым жана механикалык кыймылдарга кайра-кайра учурайт. Төзүмдүү куйма материалдары куйманын көп санда өндүрүш циклдери боюнча өлчөмүн жана иштешин сактап турат. Тиешелүү материал өндүрүш көлөмүнө, пластик материалга, мамиле геометриясына жана куйманын күтүлгөн иштеш узактыгына байланыштуу. Такташтыруу дагы бир маанилүү фактор. Куйманын ичиндеги ойдулар, чекиттер, бөлүнүштүн бети, башкаруу компоненттери жана башка элементтер так иштелүүгө тийиш. Аз гана өлчөмдүк ката дагы аяктоо мамиленин сапасын таасирлешет. CNC иштеш жана текшерүү жабдуулары бар өндүрүшчүлөр куйманын өлчөмдөрүн надёждуу башкара алышат.
Сатып алуучу менен калып түзүүчү өндүрүшчү ортосундагы байланыш да ошончолук маанилүү. Өнөрпаздык сызмалар, материалдардын техникалык талаптары, чегерилүүлөр, өндүрүш көлөмү, беттин талаптары жана башка техникалык маалыматтар өндүрүш башталганга чейин ачык талкууланышы керек. Ачык байланыш туурасында түшүнүштөрдүн түзүлүшүнө жардам берет жана кийинчерэки чыгышы мүмкүн болгон кыйынча баалуу өзгөртүүлөрдүн ыктымалдуулугун төмөндөтөт. Сапатты контролдоо да сатып алуу процессинин бир бөлүгү болушу керек. Сатып алуучулар өндүрүшчү калыптарды кандай текшерет жана сыноо өндүрүшү киргизилгенби деген суроолорду берип, калыпты толук өндүрүштүн алдында сыноо өткөрүшү мүмкүн. Бул толтуруу, суутуу, чыгаруу же өнөрпаздык өлчөмдөрү менен байланышкан потенциалдуу кыйынчылыктарды аныктай алат. Стандарттык калыптар белгилүү өнөрпаздык талаптарын кошпогондо, өзгөртүлгөн инжекциялык калыптарды колдонуу жакшы вариант болушу мүмкүн. Өзгөртүлгөн калыптардын баштапкы инвестициясы жогору болушу мүмкүн, бирок туура проектиленген калып кемчиликтерди азайтат, өндүрүштүн эффективдүүлүгүн жогорулатат жана узак мөөнөттө чыгымдарды төмөндөтөт.
SHENZHOUда форманы талапка ылайык проекциялоо, такыр чыгаруу, сапатты текшерүү жана надёждуу байланышта болуу клиенттердин өндүрүштүн натыйжалуулугун жогорулатууга жардам берет. Жакшы проекцияланган куйма форма продукттун сапатын гана камсыз кылбай, өндүрүштүн натыйжалуулугун да жогорулатып, ашыкча чыгымдарды кыскартат. Жалпысынан, куйма форманын проекциялоосундагы кемчиликтерди болтурбоо өндүрүш процесинин ар бир этапына көңүл бургуу талап кылат. Туура суутуруу, чыгааруу, материалдын тандалышы, чыгыш бурчтары, агымдын проекциялоосу, форманын тескерилиши, сыноо жана карау — бардыгы надёждуу өндүрүшкө үлөш кошот. Ички кемчиликтерди эрте аныктап, тажрыйбалуу форма чыгаруучу компания менен иштеп, бизнес-компаниялар кемчиликтерди азайтып, туруктуу жана жогорку сапаттуу продукттарды чыгарууга мүмкүндүк табат.
Мазмундун тизмеси
- Кыйынчылыксыз өндүрүш үчүн инжекциялык калыптарды долбоорлоо
- Инжекциялык калыптарды долбоорлоодогу кыйынчылыктарды аныктоо жана түзөтүү
- Кандай кылып жалпы инъекциялоо калыбынын долбоорлоо маселелеринен сактанууга болот?
- Туруктуу продукт сапатын кандай камсыз кылууга болот?
- Жогорку сапаттуу инжекциялык формаларды кайда сатып алууга болот?